Artykuł sponsorowany
Jak frezowanie wstępne i docisk zmieniają jakość krawędzi przy PVC, ABS i fornirze
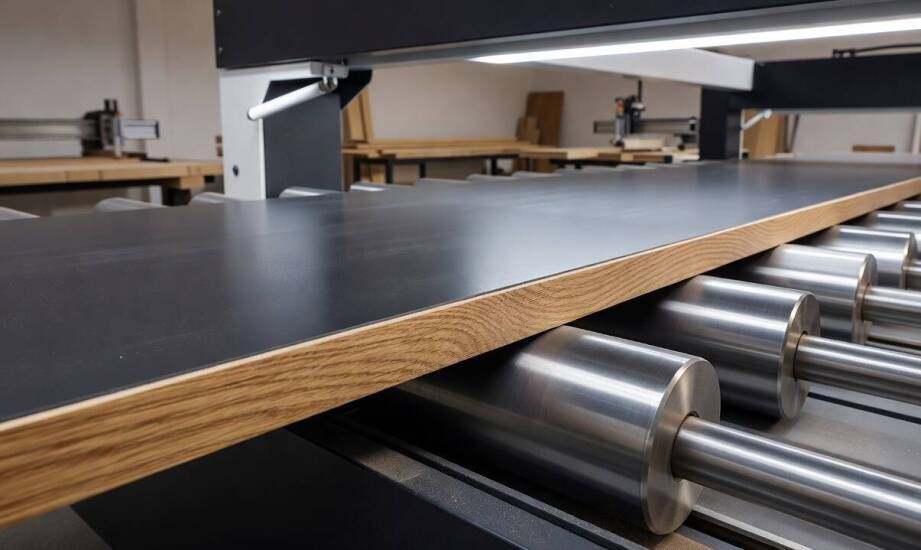
Po oklejeniu krawędzi płyty meblowej obrzeżem efekt na pierwszy rzut oka często wygląda bezbłędnie. Świeża krawędź jest gładka, a linia kleju wydaje się ciągła i niewidoczna, co pozwala przekazać element do dalszej obróbki. Wymagania współczesnego rynku nie wybaczają jednak ukrytych wad wykończeniowych. Problem ujawnia się najczęściej dopiero na etapie montażu korpusów lub po kilku tygodniach intensywnej eksploatacji mebla w zmiennych warunkach. Obrzeże zaczyna odchodzić przy narożnikach, a na łączeniu powstają mikroskopijne szczeliny, przez które głęboko przenika wilgoć. Taka degradacja spoiny rzadko wynika ze złej jakości samego kleju. Przyczyną jest zazwyczaj nieodpowiednie przygotowanie powierzchni lub brak spójności między pracą agregatów maszyny a fizycznymi właściwościami wybranego materiału wykończeniowego.
Jak frezowanie wstępne i docisk przygotowują krawędź pod obrzeże?
Piły formatowe i panelowe pozostawiają na krawędzi ciętej płyty wiórowej lub MDF mikrouszkodzenia oraz wyraźne ślady po zębach tarczy. Frezowanie wstępne usuwa wyrwania i nierówności po cięciu, zdejmując z boku formatki cienką warstwę materiału za pomocą frezów przeciwstawnych. Ten etap obróbki tworzy idealnie płaskie i czyste podłoże przed nałożeniem spoiwa. Dzięki temu klej pokrywa krawędź równomiernie na całej długości, nie wpadając w ubytki struktury płyty. Brak tego zabiegu sprawia, że styk obrzeża z płytą opiera się na nieregularnych punktach, co drastycznie osłabia przyczepność. Stosowanie zużytych narzędzi na tym etapie potęguje problem, uszkadzając włókna płyty zamiast je gładko ścinać.
Zaraz po nałożeniu kleju do akcji wkraczają rolki dociskowe. Ich głównym zadaniem jest początkowe ustabilizowanie taśmy i dociśnięcie jej do rozgrzanego spoiwa. Większość maszyn wykorzystuje pierwszą potężną rolkę do uderzenia i głównego nacisku, a kolejne mniejsze do dociśnięcia górnych i dolnych partii krawędzi. System rolek rozkłada siłę na całą szerokość obrzeża, co pozwala bezpiecznie wycisnąć nadmiar spoiwa z przestrzeni roboczej. Mechanizm ten skutecznie eliminuje puste przestrzenie oraz pęcherze powietrza uwięzione pod spoiną. Niewłaściwy rozkład nacisku na rolkach prowadzi do punktowych osłabień, które z czasem skutkują pękaniem powłoki wykończeniowej przy standardowym obciążeniu.
Jak zachowanie PVC, ABS i forniru wpływa na regulację maszyny?
Każdy rodzaj okleiny wymaga nieco innego podejścia do parametrów pracy poszczególnych agregatów. Tworzywo PVC jest stosunkowo elastyczne i potrafi skutecznie maskować drobne niedoskonałości wstępnego frezowania. Z kolei ABS cechuje się znacznie wyższą odpornością na uszkodzenia mechaniczne i wahania temperatury. Dodatkowo tworzywo to lepiej znosi promieniowanie UV, podczas gdy PVC ma tendencję do powolnego żółknięcia pod wpływem światła słonecznego. Sztywność ABS-u wymaga jednak bezwzględnie precyzyjnego docisku dla zachowania trwałego i estetycznego połączenia. Najmniejszy margines błędu występuje przy oklejaniu fornirem naturalnym. Cienka struktura i naturalna tendencja drewna do pękania obnażają każdą niedokładność obróbki, co niezwykle szybko prowadzi do odspojenia.
Rozpoznanie konkretnych defektów obrzeża ułatwia kalibrację urządzenia i lokalizację technologicznego problemu. Równomierne odchodzenie taśmy na całej długości formatki wskazuje zazwyczaj na problem z agregatem dociskowym lub zbyt wczesnym stygnięciem spoiwa przed kontaktem z okleiną. Z kolei lokalne nierówności spoiny lub punktowe braki przyczepności ujawniają błędy na etapie przygotowania materiału, co często wymaga wymiany głowic na narzędzia diamentowe. W doborze właściwych parametrów obróbki dla tak zróżnicowanych materiałów decyduje zaplecze sprzętowe. Zaawansowane okleiniarki do drewna dają operatorowi pełną kontrolę nad siłą nacisku i precyzyjną głębokością skrawania. W dostarczaniu profesjonalnego wyposażenia maszynowego dla zakładów stolarskich specjalizuje się przedsiębiorstwo INTERPART Aleksander Tybora, ułatwiając dobór rozwiązań kompatybilnych z tworzywami sztucznymi oraz delikatnym fornirem.
Trwałość i estetyka spoiny meblowej nie są dziełem przypadku, lecz wynikiem precyzyjnego zgrania kilku kluczowych etapów produkcji. Skuteczne frezowanie wstępne wyrównuje podłoże, równomierny nacisk rolek stabilizuje wiązanie kleju, a uwzględnienie fizycznych właściwości wybranego materiału pozwala uniknąć mikropęknięć. Tylko zintegrowane podejście do pracy wszystkich agregatów zapewnia połączenie, które bez szwanku przetrwa codzienną eksploatację i kontakt z domową wilgocią. Właściwie skonfigurowany park maszynowy eliminuje konieczność ręcznych poprawek obrzeży, co bezpośrednio redukuje straty materiałowe w każdym zakładzie stolarskim.
Kategorie artykułów
Polecane artykuły

Kiedy etap wirowania próbki jest niezbędny przed analizą i co zmienia w wyniku
Opóźnienie wirowania próbki krwi o ponad 30 minut od pobrania wywołuje nieodwracalne zmiany w jej składzie. Metabolizm komórkowy w zamkniętej probówce nieustannie postępuje, co szybko prowadzi do zaniżenia stężenia glukozy i zawyżenia poziomu potasu uwalnianego z komórek. Laboratorium odrzuca taki m

Wybór pościeli antyalergicznej do obiektów wypoczynkowych – co warto wiedzieć?
Wybór odpowiedniej pościeli antyalergicznej jest kluczowy dla zapewnienia komfortu i zdrowia gości w obiektach wypoczynkowych. Inwestowanie w produkty antyalergiczne przynosi korzyści właścicielom hoteli oraz ich klientom. Wysoka jakość materiałów wpływa na zdrowie użytkowników, minimalizując ryzyko